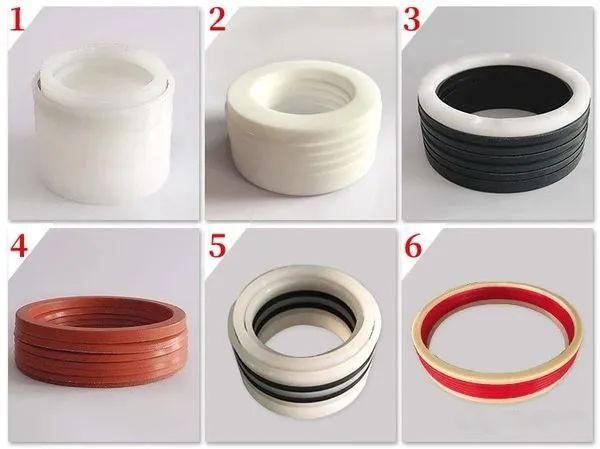
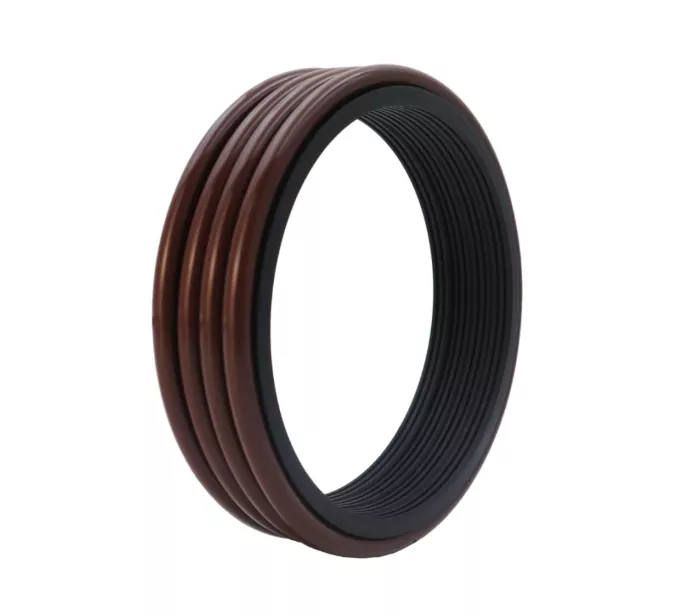
O-ringer er de mest populære tetningene som brukes i hydrauliske, pneumatiske komponenter og systemenheter, og er mye brukt i forskjellige tettingssituasjoner.
O-ringer kan brukes som tetningselementer samt kraftpåførende elementer for hydrauliske glidetetninger og støvringer. Under spesifiserte temperaturer, trykk og forskjellige væske- og gassmedier kan disse produktene fungere som tetninger i statisk eller bevegelig tilstand. Det kan sies at i industrifeltet, enten det er en enkelt tetning for reparasjon og vedlikehold, eller i applikasjoner som romfart, bilindustri og generell industri, er O-ringer nesten overalt.
Produktfunksjoner og applikasjoner:
O-ringer har mange fordeler:
(1) Egnet for en rekke forseglingsformer, inkludert statisk forsegling og dynamisk forsegling.
(2) Egnet for en rekke bevegelsesmoduser, for eksempel rotasjonsbevegelse, aksial frem- og tilbakegående bevegelse eller kombinert bevegelse.
(3) Egnet for en rekke forskjellige forseglingsmedier, inkludert olje, vann, gass, kjemiske medier eller andre blandede medier;
(4) Tverrsnittsstrukturen er ekstremt enkel, og den har en selvforseglingseffekt, pålitelig tetningsytelse, kompakt struktur og enkel montering og demontering;
(5) Det finnes mange typer materialer;
(6) Lave kostnader;
(7) Den dynamiske friksjonsmotstanden er relativt liten.
Listen over O-ringstandarder er vist i tabellen nedenfor:
| Tabell 1-1 Liste over O-ringstandarder | |||||||
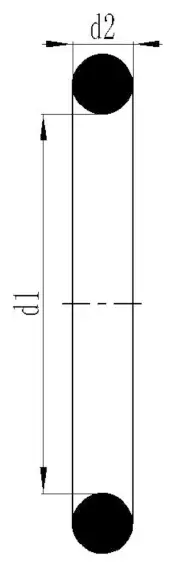
| Standard | O-ringens tverrsnittsdiameter d2 |
![]() |
|||||
| Amerikansk standard AS 568 Britisk standard BS 1516 |
1.7 8 |
2.62 | 3.53 | 5.33 | 6.99 | - | |
| Japansk standard JIS B 2401 | 1.9 | 2.4 | 3.1 | 3.5 | 5.7 | 8.4 | |
| Internasjonal standard IS0 3601/1 tysk standard DIN 3771/1 kinesisk standard GB 3452.1 | 1.8 | 2.65 | 3.55 | 5.30 | 7.00 | - | |
| Kinesisk standard GB1235 | 1.9 | 2.4 | 3.1 | 3.5 | 5.7 | 8.6 | |
| Foretrukket metriske størrelser | 1.0 | 1.5 | 2.0 | 2.5 | 3.0 | 3.5 | |
| 4.0 | 4.5 | 5.0 | 5.5 | 6.0 | 7.0 | ||
| 8.0 | 10.0 | 12.0 | - | - | - | ||
| Amerikansk standard AS 568 (900-serien) |
1.0 2 |
1.42 | 1.63 | 1.83 | 1.98 | 2.08 | |
|
2.2 1 |
2.46 | 2.95 | 3.00 | - | - | ||
Tetningsmekanisme
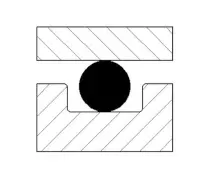
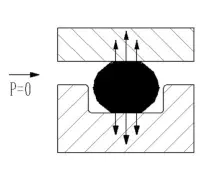
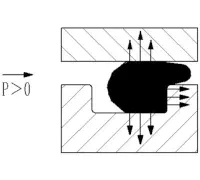
O-ringen er et automatisk toveis tetningselement. Under installasjonen bestemmer dens radielle og aksiale forkomprimering den innledende tetningsevnen til selve O-ringen, som øker med økningen i systemtrykket.
(1) Ukomprimert tilstand
(2) Komprimert tilstand uten trykk
(3) Trykk
Ytelsesparametere
Tabell 1-2 O-ringytelsesparametere
| Standard | Statisk tetning | Dynamisk forsegling |
| Arbeidspress | Uten låsering kan maksimum nå 20MPa; Med låsering kan maksimum nå 40MPa: Med spesiell festering kan maksimum nå 200MPa | Uten holdering kan det maksimale trykket nå 5MPa; med festering, høyere trykk |
| Fart | Frem- og tilbakegående maks. 0,5 m/s, roterende maks. 2 m/s | |
| Temperatur | Generelle anledninger: -30~+110, spesielle anledninger: -60~+250, roterende anledninger: -30~+80 | |
| Medium | Se (tabell over materialegenskaper) | |
O-ring valg
1. Arbeidsmedium og arbeidsforhold
Når du velger O-ringmateriale, må kompatibiliteten med arbeidsmediet vurderes først, og arbeidsforholdene som trykk, temperatur, kontinuerlig arbeidstid og driftssyklus til tetningsdelen må også vurderes. Hvis den brukes i en roterende situasjon, må temperaturstigningen forårsaket av friksjonsvarme vurderes. Ulike tetningsmaterialer har forskjellige fysiske og kjemiske egenskaper, se "Materialegenskapstabellen" for detaljer.
2. Tetningstype og installasjonssporstørrelse
(1) I henhold til forseglingsformen kan den deles inn i: statisk forsegling (forsegling uten relativ bevegelse mellom tilstøtende overflater) og dynamisk forsegling (forsegling med frem- og tilbakegående bevegelse mellom forseglede deler);
(2) I henhold til formålet med tetning, kan den deles inn i: hulltetning, akseltetning og roterende tetning;
(3) I henhold til installasjonsformen kan den deles inn i: aksial installasjon (tverrsnittet er aksialt deformert etter installasjon) og radiell installasjon (tverrsnittet er radielt deformert etter installasjon).
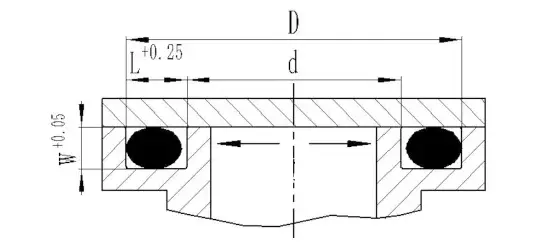
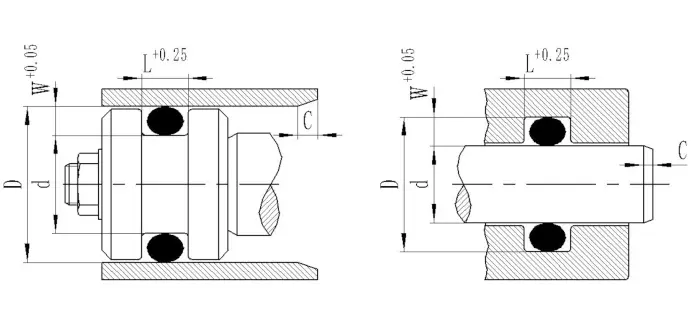
① Aksial statisk tetning
Innvendig trykk: Den ytre diameteren til O-ringen og den ytre diameteren til sporet D bør i utgangspunktet være nær eller større enn 1~3%.
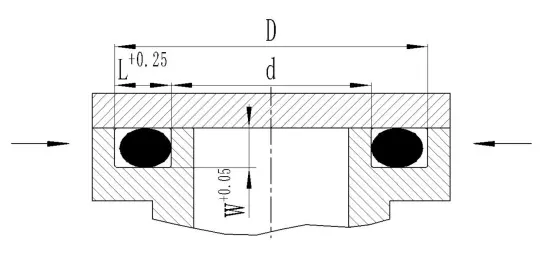
Ytre trykk: O-ringens indre diameter skal være nær eller litt mindre enn sporets indre diameter d, men ikke mindre enn 6 %.
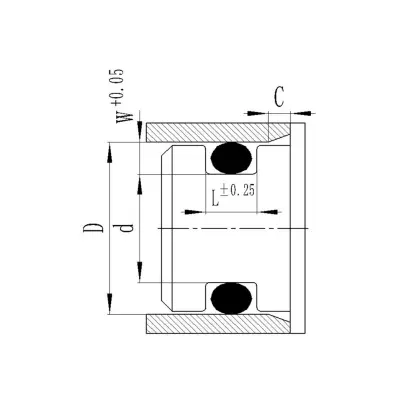
Tabell 1-3 Installasjonsspordimensjoner for aksial statisk tetning
| O-ringstråddiameter d2 | Groove dybde W+0,05 | Sporbredde L+0,25 | O-ringstråddiameter d2 | Groove dybde W+0,05 | Sporbredde L+0,25 | O-ringstråddiameter d2 | Groove dybde W+0,05 | Sporbredde L+0,25 |
| 1 | 0.7 | 1.4 | 2.7 | 2.1 | 3.8 | 5.7 | 4.6 | 7.6 |
| 1.2 | 0.9 | 1.6 | 2.8 | 2.1 | 4 | 6 | 4.8 | 8.1 |
| 1.25 | 0.9 | 1.7 | 3 | 2.3 | 4.1 | 6.5 | 5.3 | 8.6 |
| 1.3 | 1 | 1.7 | 3.1 | 2.4 | 4.2 | 6.99 | 5.7 | 9.7 |
| 1.5 | 1.1 | 2.1 | 3.5 | 2.7 | 4.8 | 7 | 5.7 | 9.7 |
| 1.6 | 1.2 | 2.2 | 3.53 | 2.7 | 4.9 | 7.5 | 6.2 | 10.1 |
| 1.78 | 1.3 | 2.5 | 3.55 | 2.7 | 5 | 8 | 6.6 | 10.7 |
| 1.8 | 1.3 | 2.6 | 3.6 | 2.8 | 5.1 | 8.4 | 7.1 | 11.1 |
| 1.9 | 1.4 | 2.7 | 3.7 | 2.9 | 5.2 | 8.5 | 7.2 | 11.3 |
| 2 | 1.5 | 2.8 | 4 | 3.1 | 5.5 | 9 | 7.6 | 12 |
| 2.2 | 1.6 | 3.1 | 4.3 | 3.3 | 5.9 | 9.5 | 8.1 | 12.5 |
| 2.4 | 1.8 | 3.3 | 4.5 | 3.5 | 6.1 | 10 | 8.5 | 13.6 |
| 2.5 | 1.9 | 3.5 | 5 | 4 | 6.7 | 10.5 | 8.9 | 14 |
| 2.6 | 2 | 3.6 | 5.3 | 4.2 | 7.2 | 11 | 9.4 | 14.7 |
| 2.62 | 2 | 3.7 | 5.33 | 4.2 | 7.3 | 12 | 10.4 | 15.7 |
| 2.65 | 2 | 3.8 | 5.5 | 4.5 | 7.4 | 15 | 13.2 | 19.4 |
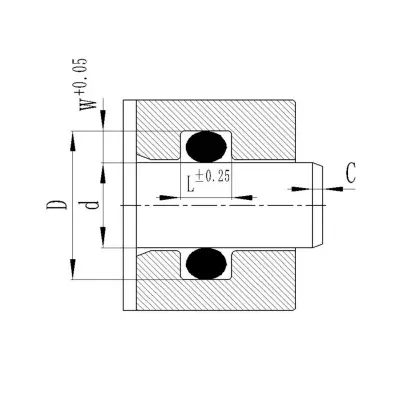
②Radial statisk tetning
Radial hulltetning: Installasjonssporet er på akselen, og den indre diameteren til O-ringen er lik eller litt mindre enn sporets bunndiameter d.
Radial akseltetning: Installasjonssporet er i hullet, og den indre diameteren til O-ringen og den tette akseldiameteren d er så nært som mulig.
| Tabell 1-4 Dimensjoner for radiell statisk tetning installasjonsspor | |||||||||||
| O-ringstråddiameter d2 | Groove dybde W+0,05 | Sporbredde L±0,25 | C | O-ringstråddiameter d2 | Groove dybde W+0,05 | Sporbredde L±0,25 | C | O-ringstråddiameter d2 | Groove dybde W+0,05 | Sporbredde L±0,25 | C |
| 1 | 0.75 | 1.3 | 1.2 | 2.7 | 2.1 | 3.6 | 2 | 5.7 | 4.6 | 7.6 | 3.5 |
| 1.2 | 0.9 | 1.6 | 1.2 | 2.8 | 2.2 | 3.7 | 2 | 6 | 4.9 | 7.9 | 3.5 |
| 1.25 | 0.9 | 1.7 | 1.2 | 3 | 2.3 | 3.9 | 2.5 | 6.5 | 5.4 | 8.4 | 4 |
| 1.3 | 1 | 1.7 | 1.2 | 3.1 | 2.4 | 4 | 2.5 | 6.99 | 5.8 | 9.2 | 4 |
| 1.5 | 1.1 | 2 | 1.5 | 3.5 | 2.7 | 4.6 | 2.5 | 7 | 5.8 | 9.3 | 4 |
| 1.6 | 1.2 | 2.1 | 1.5 | 3.53 | 2.7 | 4.7 | 2.5 | 7.5 | 6.3 | 9.8 | 4 |
| 1.78 | 1.3 | 2.4 | 1.5 | 3.55 | 2.8 | 4.7 | 2.5 | 8 | 6.7 | 10.5 | 4 |
| 1.8 | 1.3 | 2.4 | 1.5 | 3.6 | 2.8 | 4.8 | 2.5 | 8.4 | 7.1 | 10.9 | 4.5 |
| 1.9 | 1.4 | 2.5 | 1.5 | 3.7 | 2.9 | 4.9 | 2.5 | 8.5 | 7.2 | 11 | 4.5 |
| 2 | 1.5 | 2.6 | 2 | 4 | 3.2 | 5.2 | 3 | 9 | 7.7 | 11.7 | 4.5 |
| 2.2 | 1.7 | 3 | 2 | 4.3 | 3.4 | 5.6 | 3 | 9.5 | 8.2 | 12.3 | 4.5 |
| 2.4 | 1.8 | 3.2 | 2 | 4.5 | 3.6 | 5.8 | 3 | 10 | 8.6 | 13 | 5 |
| 2.5 | 1.9 | 3.3 | 2 | 5 | 4 | 6.5 | 3 | 10.5 | 9 | 13.8 | 5 |
| 2.6 | 2 | 3.4 | 2 | 5.3 | 4.3 | 7 | 3 | 11 | 9.5 | 14.3 | 5 |
| 2.62 | 2 | 3.5 | 2 | 5.33 | 4.3 | 7.1 | 3.5 | 12 | 10.5 | 15.6 | 5 |
| 2.65 | 2 | 3.6 | 2 | 5.5 | 4.5 | 7.2 | 3.5 | 15 | 13.2 | 19.2 | 5 |
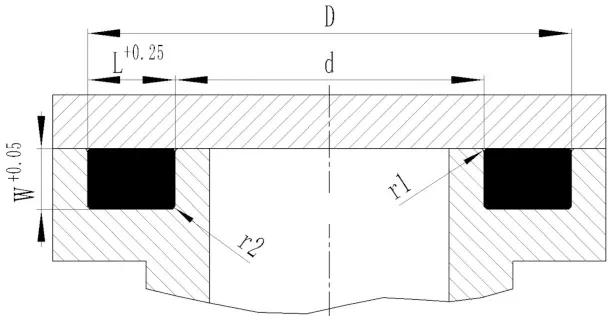
③ Vakuumtetning (statisk tetning)
Vakuumpakking er en O-ringforsegling under spesielle omstendigheter, og trykket i det forseglede systemet er lavere enn 1 standard atmosfære (101.325 kpa).
Kravene til applikasjon og installasjonssporstørrelse er som følger:
en. Installasjonssporrommet er nesten 100 % fylt med volumet av O-ringen etter deformasjon, noe som kan øke kontaktflaten og forlenge diffusjonstiden gjennom elastomeren.
b. Kompresjonsdeformasjonen av O-ringens tverrsnitt er ca. 30%.
c. Vakuumfett bør brukes (for å redusere lekkasje).
d. Overflateruheten til hver overflate av installasjonssporet bør vurderes som høyere enn kravene til hydrauliske statiske tetninger, og prosentandelen av kontaktområdet ftp bør være større enn 50 %.
e. O-ringen bør være laget av materialer som er kompatible med gass, lav permeabilitet og lav kompresjonsdeformasjon. Her anbefaler vi bruk av fluorgummi.
④ Radial hydraulisk dynamisk tetning
Siden O-ringen vil bli forskjøvet under bevegelse, er påføringen begrenset til lavere trykk (uten holdering) og hastighet (frem- og tilbakegående bevegelse = 0,5 m/s; rotasjonsbevegelse = 2,0 m/s).
3. Hardhetsfaktor
Hardheten til O-ringmaterialet er en av de viktige indikatorene for å evaluere tetningsytelsen. O-ringens hardhet bestemmer komprimeringen av O-ringen og det maksimalt tillatte ekstruderingsgapet til sporet. Generelt leveres nitrilgummien til Shore A70, som kan oppfylle de fleste bruksbetingelser.
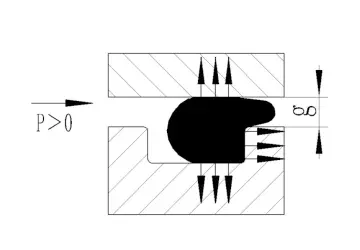
4. Ekstrusjonsspalte
Maksimalt tillatt ekstruderingsgap g max er relatert til systemtrykket, tverrsnittsdiameteren til O-ringen og hardheten til materialet. Generelt, jo høyere arbeidstrykk, jo mindre er maksimalt tillatt ekstruderingsgap g maks. Hvis gapet g overskrider det tillatte området, vil det føre til at O-ringen blir ekstrudert eller til og med skadet.
Det anbefales å bruke en holdering i radielle dynamiske tetninger, som kan forhindre at O-ringen klemmes inn i det radielle gapet og også øke arbeidstrykket. Når trykket overstiger 5MPa og den indre diameteren er >50 mm, og trykket er større enn 10MPa og den indre diameteren er <50mm, anbefales det å bruke en holdering.
For statiske forseglingsapplikasjoner anbefales det å matche H7/g6.
5. Strekk- og kompresjonshastigheter
Når O-ringen er montert i sporet, vil den bli strukket og komprimert til en viss grad. Hvis strekk- og kompresjonsverdiene er for store, vil tverrsnittet av O-ringen bli for forstørret eller redusert. For ikke å påvirke forseglingseffekten, anbefales det å følge følgende to punkter:
(1) For radiell hullforsegling: O-ringen er fortrinnsvis i strukket tilstand (dvs. d>d2), og den maksimalt tillatte strekkhastigheten er 6 %, fordi en strekking på 1 % vil tilsvarende redusere tverrsnittsdiameteren W med 0,5 %.
Forlengelse = (d-2/d2) × 100 % <6 %
I ligningen: d-bunndiameteren til monteringssporet i den radielle hulltetningen
d2-den indre diameteren til O-ringen
(2) For radielle akseltetninger er O-ringen fortrinnsvis komprimert langs omkretsen (dvs. D1>D), og den maksimalt tillatte kompresjonshastigheten for omkretsen er 3%.
Kompresjonsforhold = (D1-D)/D1×100 % <3 %
I ligningen: D1-ytre diameter på O-ringen
D-bunndiameter på monteringsspor i radial akseltetning
6. O-ringer brukes som roterende akseltetninger
O-ringer kan også brukes som tetninger for lavhastighetsrotasjon og kortsyklus roterende aksler. Når omkretshastigheten er lavere enn 0,5 m/s, kan O-ringsvalget baseres på vanlige designstandarder; når omkretshastigheten er høyere enn 0,5 m/s, er det nødvendig å vurdere fenomenet at den langstrakte gummiringen vil krympe etter oppvarming (Joule-varmefenomen), så den indre diameteren til tetningsringen velges til å være ca. 2 % større enn diameteren til den forseglede akselen, og ovennevnte kan unngås. Etter at O-ringen er installert i sporet, komprimeres den radialt for å danne en fin korrugering, og forbedrer dermed smøreforholdene.
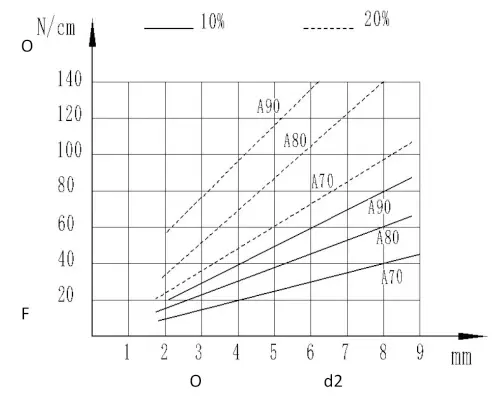
7. Installasjons kompresjonskraft
Under installasjonen er kompresjonskraften relatert til graden av initial kompresjon og hardheten til materialet. Figuren viser forholdet mellom enhetens kompresjonskraft og tverrsnittsdiameteren per centimeter av tetningens omkrets, som brukes til å estimere størrelsen på kompresjonskraften ved montering av O-ringen.
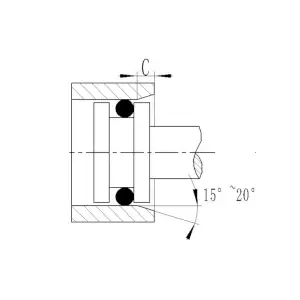
Lokal strukturdesign
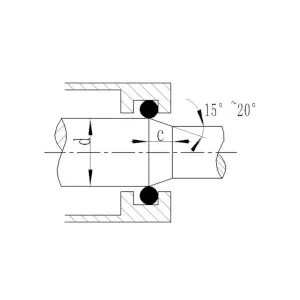
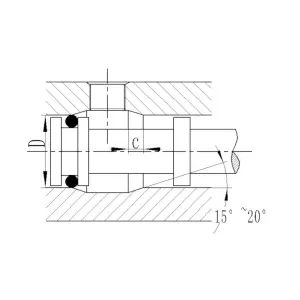
Fordi O-ringen vil bli klemt under installasjonen, for å unngå alvorlig skade, må hullenden eller akselenden bearbeides til en 15°~20° avfasning, og kantene må avrundes og grader fjernes. Dersom O-ringen skal gå gjennom et tverrgående hull under montering, må overgangshullet også være avfaset eller avrundet.
Hullfasing
Skaftfas
Fasing/avrunding av overgangshull
Tabell 1-10 Minste faslengde Cmin
| Seksjonsdiameter W | ≤1,78, 1,80 | ≤2,62, 2,65 | ≤3,53, 3,55 | ≤5,30, 5,33 | ≤7,00 | >8.40 | |
| Minste avfasningslengde Cmin | 15° | 2.5 | 3.0 | 3.5 | 4.0 | 5.0 | 6.0 |
|
|
20° | 2.0 | 2.5 | 3.0 | 3.5 | 4.0 | 4.5 |
Avfasing overflateruhet: Rz≤4.0μm Ra≤0.8μm
Tillatte avvik i form og overflatefeil
Vi klassifiserer formene og overflatedefektene til O-ringene i to kategorier: N og S.
(1) N: representerer vår standardkvalitet, som fullt ut kan oppfylle høye kvalitetskrav og daglig bruk.
(2) S: egnet for anledninger med svært høye krav til form- og overflatedefekter, som vanligvis krever stor produksjon og høye kostnader.
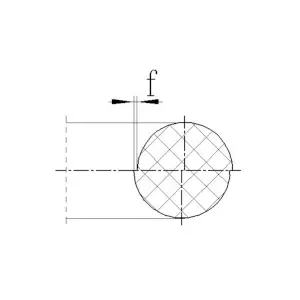
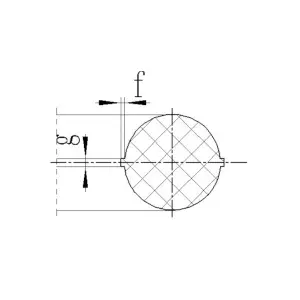
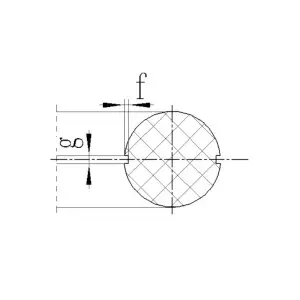
Muggfeil d
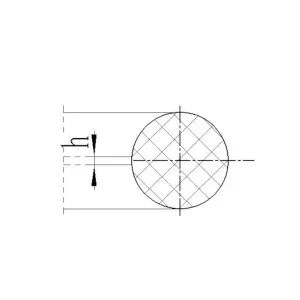
Formspalteblits h
Formspaltingskrymping
Overdreven trimming
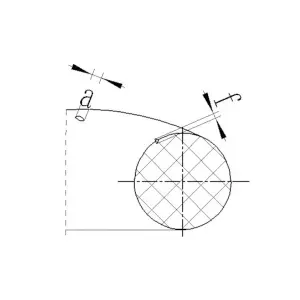
Flytmerker
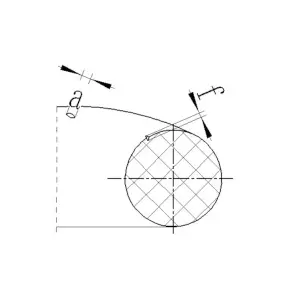
Andre defekter
| Tabell 1-8 O-ringsform og overflatefeil | ||||
| Defekter | Kategori | Tillatt avvik fra seksjon W | ||
| ≤2,65 | >2,65 | |||
| Feilmodul | Bredde h | N | 0.06 | 0.12 |
| Flash-mengde | Bredde h | S | 0.05 | 0.09 |
| Avskjedskrymping | Bredde h | N | 0,1 ·W | 0,1 ·W |
| Bredde h | 0.05 | 0.09 | ||
| Bredde h | S | 0,05 ·W | 0,05 ·W | |
| Bredde h | 0.05 | 0.09 | ||
| For stor trimmingsbredde (overflødig trimming er tillatt, men det må være innenfor avviksområdet til tverrsnittet og overflaten må holdes glatt) | Bredde h | N | 0.4 | 1.2 |
| Bredde h | S | 0.4 | 0.7 | |
| Strømningsmerker (omkretsretning) | Tykkelse a | N | 0,1 · ID | 0,1 · ID |
| Dybde f | 0.03 | 0.06 | ||
| Tykkelse a | S | 0,05 · ID | 0,05 · ID | |
| Dybde f | 0.03 | 0.06 | ||
| Andre defekter | Tykkelse a | N | 0,3 ·W | 0,3 ·W |
| Dybde f | 0.05 | 0.09 | ||
| Tykkelse a | S | 0,1 ·W | 0,1 ·W | |
| Dybde f | 0.03 | 0.06 | ||
| Overflateruhet | μm | N | 10 | 16 |
| μm | S | 5 | 6 | |
| Støy | / | N | Tillate | |
| / | S | Tillate | ||
Oppbevaringsveiledning
For å unngå de fysiske og kjemiske egenskapene til O-ringene forårsaket av langtidslagring, er et rimelig lagringsmiljø nødvendig for å sikre at O-ringene ikke påvirkes under langtidslagring.
Under lagring bør følgende punkter tas hensyn til:
(1) Oppbevaringsmiljøet må være tørt, støvfritt og godt ventilert;
(2) Temperaturen bør være over +15 ℃, men ikke overstige +20 ℃;
(3) Oppbevar i hule emballasjeposer så mye som mulig, og unngå ingredienser som skader materialet i O-ringen;
(4) Unngå direkte sollys i lagringsmiljøet og hold unna ultrafiolette lyskilder;
(5) Ved lagring skal O-ringene være i en stressfri tilstand, det vil si ikke strukket, ikke komprimert og ikke deformert:
(6) Det er forbudt å binde med hyssing eller henge på metalldeler.


Adresse
No.1 Ruichen Road, Dongliuting Industrial Park, Chengyang-distriktet, Qingdao City, Shandong-provinsen, Kina
Tlf
E-post